
我们精心制作的管线管无缝钢管厂家型号齐全产品视频已经准备就绪,【一睹真容!】产品视频,呈现产品魅力!
以下是:西藏林芝管线管无缝钢管厂家型号齐全的图文介绍

管线管激光焊接加工工艺 管线管的焊接前准备充分与一般的低碳钢是相同的,务必注意的是要认真处理好焊缝规格型号和附近的热镀锌层。便于熔透,焊缝规格型号要适当,一般60~65°,要留有一定的间隙,一般为1.5~2.5mm;便于减少锌对焊接的渗透到,在焊之前,可将焊缝内的热镀锌层以后再焊。 在实际工程监理工作方面,采用了集中打焊缝,没留钝边制作工艺进行集中控制系统,两层激光焊接加工加工工艺,减少了未熔透的几率。 焊条应根据镀锌钢管的基本原材料选用,一般低碳钢由于充分考虑易可执行性,选用J422较为普遍。 焊接技巧:在焊两层焊的一层焊接时,尽量使锌层融化并使之汽化、蒸发而逸出焊接,可大大减少液态锌留在焊接中。 在焊角焊缝时,一样在一层尽量使锌层融化并使之汽化、蒸发而逸出焊接,其方法是先将焊条顶部向前约5~7mm左右,当使锌层融化后再回到原来位置再度向前电焊焊接。 再横焊和仰焊时,如选用短渣焊条如J427,错口趋于会并不大;倘若采用上下左右往返运条专业性,更可以得到无缺陷的电焊焊接质量。

无缝钢管
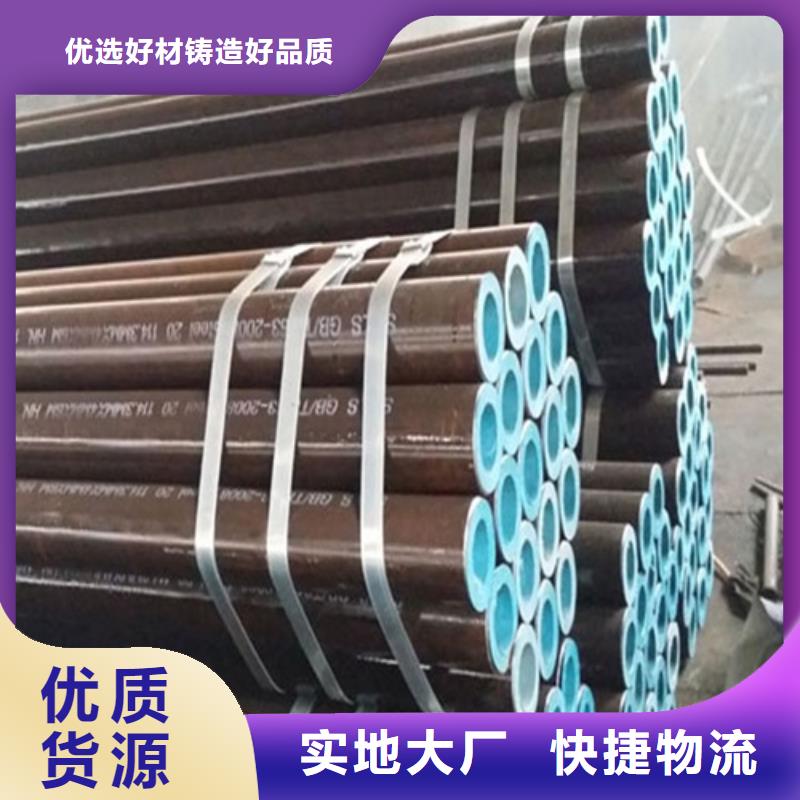
L360N管线管的焊接技巧: 1、监管电焊焊接工作人员在焊补时是不是先将炉渣整洁、是不是已解决连接头,焊缝处是不是有机油、锈迹、渣、水、漆等废弃物。 2、对电焊焊接自然环境开展监管,当电焊焊接自然环境不太好(环境温度小于0℃、空气湿度超过90%)时要采取有效对策后开展电焊焊接。 3、监管电焊焊接工作人员在埋弧全自动里外电焊焊接时充裕运用无缝钢管管端引弧板长短,里外电焊焊接时引弧板的应用速度,这有利于提高液压钢管电焊焊接。 4、预焊前先检测焊缝规格,包含空隙、钝边、视角及错口等能否合乎技术规定。 5、在埋弧全自动里外电焊焊接操作过程中采用的点焊电流量、电焊焊接工作电压、电焊焊接速率等技术主要参数是不是恰当。 6、依据焊接工艺规程核查焊条和助焊剂的尺寸是不是恰当,避免错用焊条和助焊剂而导致电焊焊接事故。

鹏鑫钢铁(林芝市分公司)始终紧盯 林芝就近国标无缝钢管、林芝本地无缝钢管切割、西藏林芝本地珩磨无缝钢管产品发展趋势,不断进行技术革新改造和新产品的研发,使公司在 西藏林芝本地附近无缝钢管规格、林芝方管、西藏林芝就近消防焊管领域积累了丰富的经验,研发制造能力始终处于行业水准之上。公司技术力量雄厚,建立了高素质、率、经验丰富的研发团队和管理人才,具有成熟的销售网络、完善的售后服务体系。公司秉承“服务尽善尽美,技术精益求精”的经营理念,得到了广大客户及同行业朋友的一致认可与好评。